聚焦系统才是微孔精度的“隐形手”:光斑、焦深、圆度怎么一起管
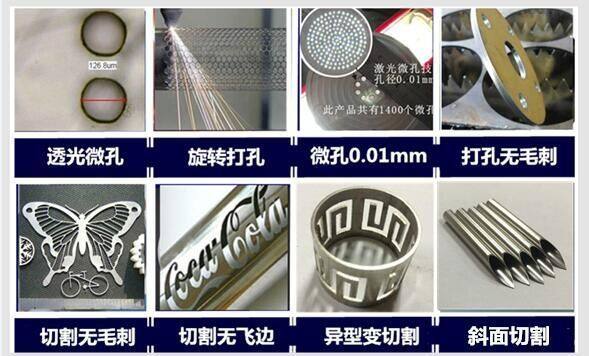
不少工程师选微孔设备,先问瓦数、先问孔数/秒,到打样阶段才发现:同样紫外皮秒,别人孔圆度稳、锥度小,自己这台入口毛边、出口缩径、连打一百件漂移
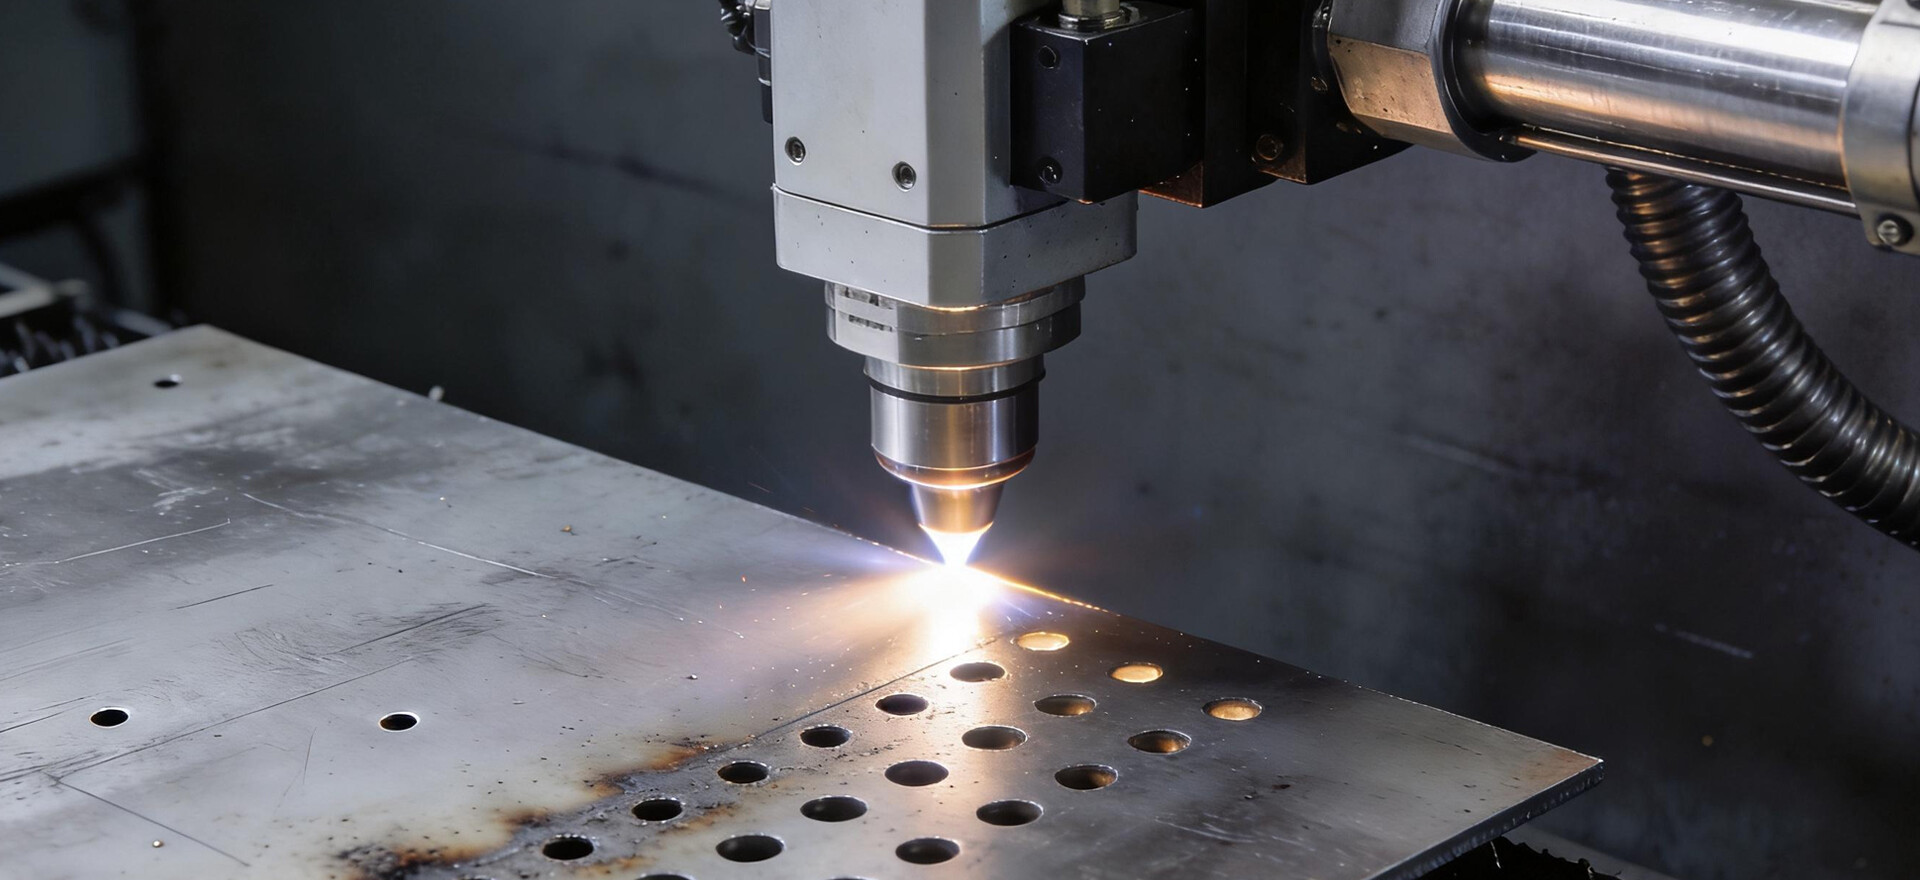
不少工程师选微孔设备,先问瓦数、先问孔数/秒,到打样阶段才发现:同样紫外皮秒,别人孔圆度稳、锥度小,自己这台入口毛边、出口缩径、连打一百件漂移。问题常常不在激光源,而在聚焦系统——光怎么整形、怎么传、怎么落到工件表面那几微米,才是微孔精度的底色。
家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费寄样打样、通常3—5个工作日出工艺报告。聊聚焦系统我们一般按五步走,不喊“零锥度”“绝对圆”,只把工程边界讲清。
一、先定义“精度”到底指什么
微孔订单里“精度高”三个字太笼统,得拆开:
1. 孔径公差:±多少微米,测入口还是出口;
2. 孔位精度:阵列孔相对Mark点的偏移;
3. 圆度:单孔截面多方向半径差;
4. 锥度:入口径-出口径随孔深变化;
5. 孔壁质量:重铸、毛刺、崩边、热影响;
6. 批量一致性:CPK能不能稳住。
聚焦系统主要管前四项,后两项还要和脉宽、气体、路径联动。指标不写清,供应商给你看一张“最佳样片”也没意义。
二、聚焦系统由什么组成:不是一块透镜的事
精密微孔的光路大致是这条链:
1. 激光源与光束质量(M²):M²越接近1,聚焦光斑越小、能量越集中 ;
2. 扩束镜:把光束口径放大,减小发散角,换来更小聚焦光斑,但太大入射会加剧像差 ;
3. 光束整形:平顶光、环形光、涡旋相位,改掉高斯光中心过烧,孔壁更匀 ;
4. 振镜/扫描场镜(F-theta):决定平面定位与扫描畸变;
5. 聚焦物镜:数值孔径NA、工作距离、远心度、镀膜损伤阈值,是微孔光斑的物理下限 ;
6. 动态聚焦/Z轴变焦:深孔或曲面件实时跟焦,避免底部出焦;
7. 同轴CCD与吹气结构:焦点校准、等离子监测、排渣同路。
光斑理论公式可记一句:d ≈ 4M²λf/(πD)——波长越短、焦距越短、入射光束越粗,光斑越小 。但“光斑小”不是白拿的,焦深也跟着缩。
三、光斑小≠好孔:焦深和离焦才是现场坑
短焦透镜拿到小光斑,代价是焦深短。焦深大概随光斑半径平方走 ,所以:
1. 薄箔、薄膜、单面微孔:短焦+小光斑,圆度高;
2. 厚板、深径比>10:1:光斑一离开焦平面就变大,底部能量掉、出口缩径、锥度上来;
3. 工件表面有起伏、管材曲面:固定焦点会逐孔偏焦。
离焦量(defocus)对微孔几何影响非常直接。研究里304不锈钢打孔显示:负离焦焦点沉入材料内,出口变小、等离子屏蔽重;正离焦入口略小出口变大;零焦或微负某区间常拿到较小锥度 。镍基高温合金超快打孔也是同结论——焦点位置一动,圆度、锥角、重铸层都动 。
所以高端微孔设备不会只“调焦距到表面”,而是按材料厚度做焦点曲线:薄料零焦,深孔负离焦+变焦跟随,环切孔中段补能量。
四、像差与热透镜:孔不圆常是光学在抗议
高斯光过透镜不是理想会聚,球差、彗差、像散会让光斑拉长或拖尾 :
1. 光斑椭圆→孔不圆;
2. 边缘视场焦点漂移→阵列孔首尾不一致;
3. 场镜畸变→振镜扫到边缘孔径变大;
4. 高功率连续跑,镜片吸热折射率变→热透镜效应,焦点慢慢偏 。
抑制办法是工程组合拳:
1. 远心场镜:一定视场内入射角恒定,深孔侧壁垂直度更稳 ;
2. 消色差/复消色差镜片:多波长或紫外波段不跑焦;
3. 波长专用增透膜:紫外镜片怕潮、CO₂用ZnSe、光纤看损伤阈值 ;
4. 镜架刚性+温控+隔振:微米级镜座松动焦点就漂;
5. 定期校准:红光指示、CCD对位、功率监测。
家家用打样报告里会看边缘孔与中心孔的直径差,就是这个原因——单看中间样片漂亮不算数。
五、按材料选聚焦配置:别一套光路打天下
不同料对聚焦系统的诉求不一样:
1、不锈钢/钛薄板微孔
红外或紫外皆可,重点在振镜重复定位和离焦补偿;家家用静态重复定位可评估±1μm,相关工艺最小孔径3μm起 。
2、铜铝高反微孔
光斑能量分布要匀,平顶光减少中心过烧;绿光/紫外吸收更稳,焦点别压太深防反射扰动。
3、PI/PET/FR4薄膜
紫外短波长+小光斑,焦深短没关系因为料薄;圆度靠场镜畸变控制和CCD对位。
4、陶瓷/玻璃/氧化锆
紫外或皮秒+远心物镜,NA取0.4—0.6平衡光斑与焦深 ;深孔上动态聚焦,防底部锥度。
5、医疗导管侧孔、曲面件
旋转治具+Z变焦,焦点跟着外壁走;否则曲面法线一变,光斑椭圆立刻来。
6、大阵列筛网/隔膜
场镜视场边缘要做枕形校正,吹气同轴不挡光路,批量CPK才稳。
六、家用家设备侧怎么落地
把上面翻译成家家用设备能力,边界是这样:
1. 光源接口:紫外/皮秒按材料选配,不默认飞秒最优;
2. 光学链路:扩束+整形+高NA聚焦物镜+振镜场镜,紫外波段专用镀膜;
3. 动态聚焦:深孔/曲面配Z轴焦点跟踪,补偿来料厚度波动 ;
4. 定位精度:静态重复定位±1μm,群孔阵列配CCD Mark补偿;
5. 最小孔径:相关微孔工艺可评估3μm起,实际看材料、厚度、深径比;
6. 节拍:相关薄料场景最高可评估100孔/秒,深孔分层不按峰值算;
7. 验收:显微镜/SEM看入口出口直径、圆度、锥度、重铸层,连续样件算CPK(相关项目可验证CPK≥1.67)。
举个实际思路:0.2mm不锈钢筛网走紫外纳秒+短焦场镜+零焦,圆度稳;氧化锆0.05mm深孔走皮秒+动态变焦+负离焦曲线,锥度比固定焦点小一截;FPC覆盖膜走紫外降频+小光斑,边缘不焦。不是换更贵激光器,是光学参数包对了。
七、打样阶段该看什么
寄20—50件代表工件到深圳龙岗,打样单写全:
1. 材料牌号/状态、厚度、孔径公差;
2. 孔型(圆/方/锥/异形)、深径比;
3. 测入口还是出口、圆度允差;
4. 是否要孔壁SEM、CPK数据;
5. 月产与上下料方式。
我们按五步返回:光束质量初评→扩束/整形/焦距初配→离焦曲线+动态聚焦→单孔圆度锥度→批量CPK与配置建议(单机/半自动/CCD线)。合适再谈设备,不合适也会说这类件继续外协更稳。
微孔精度不是“激光够强”出来的,是光束从源到焦点每一步都没偏出来的。聚焦系统调明白,后面脉宽、气体、路径才有意义;不然参数再漂亮,也只是中间那颗样片漂亮。
相关推荐新闻