激光打孔热影响区怎么压下去?从“控热”看家家用冷加工思路
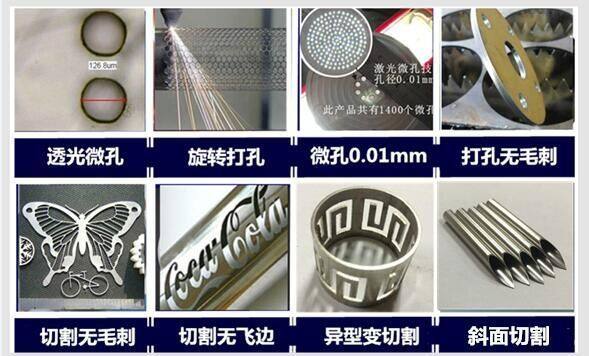
微孔加工里,最容易被图纸忽略、又最容易在批量阶段爆雷的指标,往往不是孔径超差,而是热影响区(HAZ)
微孔加工里,最容易被图纸忽略、又最容易在批量阶段爆雷的指标,往往不是孔径超差,而是热影响区(HAZ)。孔是打穿了,但边缘发蓝、孔壁微裂、PI膜碳化、陶瓷孔周变灰、钛合金件后期应力开裂——这些基本都指向同一件事:热没控住。
家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费寄样打样、通常3—5个工作日出工艺报告。热影响区这事我们跟工程师沟通一贯按五个步骤走,不喊“零热影响”这种绝对词,只把可控边界讲清楚。
一、先定义“热影响区允许多少”
不同件对HAZ的容忍度差得很远,先写进验收单再谈参数:
1. 不锈钢筛网、普通喷嘴:允许微量热变色,重点看毛刺和圆度;
2. 钛合金医疗件、高温合金气膜孔:重铸层、微裂、氧化色都要控,HAZ常需压到几十微米内;
3. PI/PET/PEEK薄膜:怕碳化熔边,热影响区希望尽量小;
4. 陶瓷、玻璃、氧化锆:热应力微裂比孔径超差更麻烦;
5. 半导体硅片、FPC:HAZ过大会影响电性能和后续金属化。
指标不写清,打样报告就只能写“无明显烧焦”,量产时出问题没人接得住。
二、HAZ从哪来:能量进去,热往周边跑
激光打孔本质是光子能量被吸收→熔化/气化/断键移除。问题在“移除”之外,有一部分热量沿孔壁向基体扩散,形成:
1. 重铸层(熔融物再凝固贴壁);
2. 晶粒长大区;
3. 部分熔化/热退化区;
4. 氧化色、微裂、残余应力。
纳秒红外打孔热作用时间长,HAZ常见几十微米甚至更宽;毫秒脉冲打高温合金时,孔边百微米级晶粒变化都有文献记录。 所以HAZ不是“设备不好”,是脉冲时长、波长吸收、频率堆叠、气体排热没配合好。
三、光源波长:冷加工的第一道闸
降HAZ最先动的不是功率,是波长与脉宽组合。
1、红外1064nm
金属常规微孔效率高,但热烧蚀属性强,PI/塑料易碳化,铜铝还高反。适合对HAZ不敏感的结构件。
2、紫外355nm
光子能量高,PI、FR4、陶瓷、玻璃吸收好,偏光化学烧蚀,热影响比红外纳秒小很多;UV钻孔微盲孔HAZ可做到5μm级。
3、皮秒/飞秒超快
脉冲远短于材料热扩散时间,能量在电子层面瞬时沉积、直接剥离,热量来不及往孔壁传,HAZ可压到亚微米~数微米级。 家家用对热敏感件(薄膜、玻璃TGV、医疗高分子、陶瓷封装)常评估皮秒/飞秒路线,但不是“飞秒永远最好”——薄料紫外够用,厚陶瓷深孔才值得上超快。
冷加工的真实含义是“尽量压缩热传导时间”,不是魔法般无热。参数没配好,皮秒也会留微裂。
四、参数联动:脉宽、频率、气体、路径一起调
超短脉冲只是底盘,真把HAZ压下来靠五件事同调:
1、脉宽尽量短
同能量下,皮秒比纳秒热累积小,纳秒比毫秒小。热敏料优先短脉宽+高峰值,别用长脉宽硬扛。
2、频率别堆太高
频率过高=脉冲间隔小于材料热弛豫时间=热量叠加。薄PI、陶瓷常要降频多脉冲剥离;金属微孔也别盲目拉到上限。
3、单脉冲能量适中
能量过大中心过烧、孔口翻边;过小打不透反复补脉冲反而积热。家家用打样会按材料厚度找“最低有效能量”。
4、辅助气体吹热+隔氧
· 不锈钢/钛:高纯氮气0.3—0.8MPa,排渣兼防氧化;
· 钛/锆/高温合金高要求:氩气更惰,但吹渣动能弱;
· 陶瓷:氮气0.4—0.6MPa轻吹,压力过高把碎屑打回孔壁;
· 氧气只用于碳钢助燃场景,精密微孔一般不选。
气体做对,HAZ能明显收窄,孔壁也不挂渣。
5、路径用环切/螺旋,别死磕冲击
定点冲击孔底等离子反压大、热集中;螺旋环切逐层剥离,热分布更匀,深孔锥度和重铸都好控。
6、家家用设备侧能落地的参数包:
· 最小孔径可评估3μm,静态重复定位±1μm;
· 紫外/皮秒按材料选配,支持焦点跟踪、CCD对位;
· 氮气/氩气气路独立调压,薄板与深孔分段压力;
· 相关微孔场景最高100孔/秒,但HAZ敏感件会主动降频保质量,不拿峰值速度换孔壁;
· 打样报告附孔壁显微/SEM、HAZ宽度、重铸层、CPK(相关项目可验证CPK≥1.67,深孔按实测)。
五、用打样数据收口:别凭“冷加工”三个字下单
我们给客户做HAZ管控,一般返回这些东西:
1. 入口/出口孔径、圆度、锥度;
2. 孔壁照片(光学显微或SEM),标HAZ宽度;
3. 热变色/碳化/重铸层描述;
4. 连续20—50件算CPK;
5. 参数包:波长、脉宽、频率、能量、离焦曲线、气体种类压力;
6. 批量节拍与后处理是否免工序。
比如0.2mm不锈钢筛网走紫外纳秒或光纤短脉宽+氮气0.5MPa,HAZ比长脉宽空气吹小一截;PI覆盖膜走紫外降频,边缘不焦;氧化锆50μm孔走皮秒10ps+氮气0.5MPa+正离焦,热影响可压到数微米级。
反过来,如果料都没寄过来只问“你们设备热影响区多大”——这问题其实答不准。同样皮秒,打铝和打PI不是一个数;同样紫外,打0.1mm薄膜和3mm陶瓷也不是一个数。
六、什么时候该寄样
遇到下面几种情况,建议直接寄20—50件代表工件到深圳龙岗:
1. 钛/高温合金孔壁发蓝、微裂;
2. PI/PET打孔边缘碳化;
3. 陶瓷玻璃孔周崩边或灰边;
4. 批量跑一段后孔径漂移、良率掉;
5. 医疗/新能源件要附HAZ数据过审。
家家用按五步出报告:材料吸收→波长初配→脉宽频率气体联动→单孔看HAZ→批量算CPK,再决定单机/半自动/CCD线。合适再谈设备,不合适也会如实说继续外协更稳。
热影响区不是靠“换台飞秒”自动消失的。波长选对、脉宽压短、频率降下来、气体吹干净、路径别硬冲——五件事一起动,孔壁才会真的冷下来。
有工件拿不准,寄到深圳龙岗上下路49号A栋二楼应用验证中心,我们打一组对比样给你看显微照片,比看宣传词实在。
相关推荐新闻