CCD视觉定位在激光打孔里值不值?从“盲打”到“对准再打”的五步逻辑
微孔加工里有个挺常见的误会:以为设备重复定位标称±1μm,打出来每个孔就都在设计位上。
微孔加工里有个挺常见的误会:以为设备重复定位标称±1μm,打出来每个孔就都在设计位上。真到产线不是这么回事——材料来料翘曲、薄膜拉伸、筛网装夹偏移、多层基板涨缩、振镜与平台坐标残差,任何一项都能让孔阵从头歪到尾。
这时候单靠“机械记忆”坐标不够用,得让设备先看见工件再打。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费寄样打样、通常3—5个工作日出工艺报告。视觉定位这事我们跟工程师一般按五步聊,不喊“零偏移”这种词,只讲工程上能落地的价值。
一、先定义痛点:孔位偏差从哪来
微孔订单审图时,别只盯孔径公差,先把“位置精度”拆开:
1. 单孔相对Mark点的偏移;
2. 阵列孔间距累积误差;
3. 行列方向是否整体旋转;
4. 曲面/管材上法线变化;
5. 批量第1件和第1万件是否还一致。
常见来源就几类:工件随手放、治具公差、薄箔拉伸变形、PCB/陶瓷基板温湿涨缩、平台长时间运行热漂移。 这些不是激光器功率不够,是“加工坐标系”没跟着工件实际位置走。
二、CCD视觉做什么:不是拍照好看,是补偿坐标
CCD/智能视觉在激光打孔里主要干两件事:
1、打前定位与纠偏
相机拍工件上的Mark点、定位孔或轮廓特征,算法算出X/Y平移量和旋转角,有时也补缩放,再把真实坐标回传振镜或运动平台。 工件放偏几毫米、转两三度,系统自动校回设计坐标,不用精密治具挨个对。
2、打后复检(选配)
同一工位可顺带拍孔位/孔径,和模板比对,不良件标记或剔除,数据进MES。 对医疗、电子、喷油嘴这类件,复检比“打出来就算数”稳得多。
核心价值不是把机械精度从±1μm变成±0.1μm,而是把来料、装夹、形变这些干扰项消掉大半。
三、视觉和哪些参数联动才有效
单装个相机不调别的,效果有限。家家用打样通常一起看:
1. 运动平台重复定位:视觉算完坐标,平台得跟得上。相关设备静态重复定位可评估±1μm;
2. 振镜与平台映射校准:大幅面阵列要标定点阵校正枕形误差,不然边缘孔位漂;
3. 光源与曝光:铜面反光、黑塑料吸光、薄膜边缘虚影,都要调同轴光/偏振/动态曝光;
4. Mark点设计:别把Mark放孔阵太远,别压在刃口;多层板每层都留对准标;
5. 加工顺序:高密度群孔用跳孔策略,避免局部温升导致后续孔微移;
6. 实时再校准:长板、大基板、卷对卷别只拍一次,分段Mark补偿更稳。
视觉是“眼睛”,运动控制、光路、工艺参数才是“手”。眼睛准了手跟不上,还是白搭。
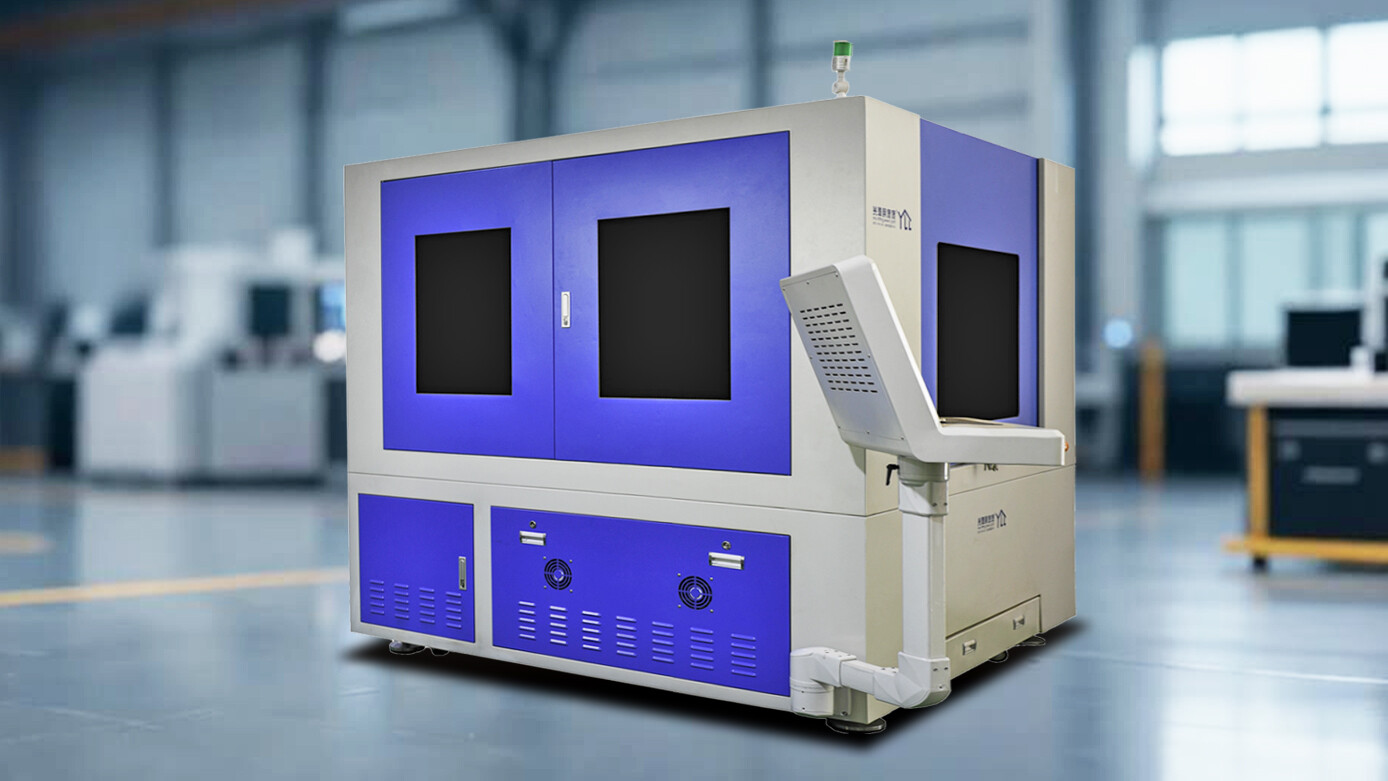
四、家家用自动化视觉能力怎么落地
翻译到家家用设备侧,边界是这样:
1. CCD视觉定位:识别Mark/轮廓/预加工特征,自动坐标补偿,薄料可不依赖精确定位治具;
2. 双CCD对位:多层基板、FPC、陶瓷封装可做上下对位,层间孔位偏移更易控;
3. 同轴监视:加工中看焦点、孔形演变,异常可停可调;
4. 自动上下料+旋转台:管材、圆周孔、异形件配旋转治具,视觉定基准位;
5. 在线检测:孔径、孔位、缺孔、连孔全检或抽检,数据对接MES;
6. 精度边界:微孔相关工艺可评估3μm起、±1μm定位;但是否达到看材料、厚度、幅面、深径比,不拿目录值打包票;
7. 节拍:薄料群孔相关场景最高可评估100孔/秒,带视觉拍照会占一点空程时间,量产按实际路径算。
适用场景很明确:
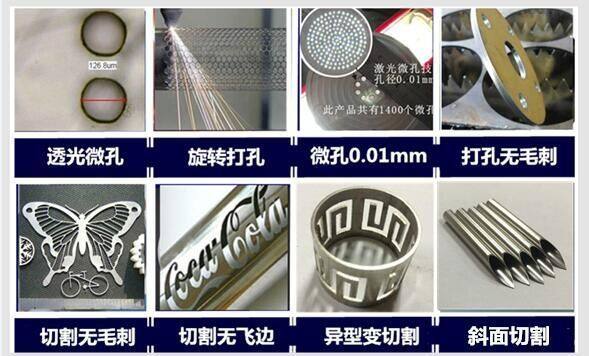
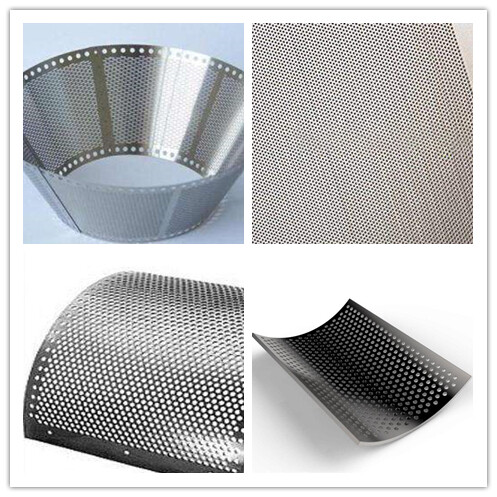
1. 不锈钢筛网/滤网大阵列 → 视觉纠偏+跳孔;
2. FPC/PI覆盖膜 → Mark补偿防涨缩;
3. 陶瓷基板多层对位 → 双CCD;
4. 医疗导管侧孔 → 旋转台+单件视觉基准;
5. 喷油嘴、传感器外壳 → 视觉定位+在线复检;
6. 卷对卷极片 → 分段Mark实时校。
不适合的场景也直说:特别厚板单孔深钻、纯规则件大批量且已有硬定位治具,视觉增益有限;这时候钱该花在光源和焦点跟踪上。
五、打样阶段该看什么数据
寄20—50件代表工件到深圳龙岗,打样单写全:
1. 材料牌号、厚度、幅面;
2. Mark点位置图、孔阵CAD;
3. 允许孔位公差(±多少μm);
4. 是否要打后全检;
5. 月产、上下料方式、是否接MES。
我们按五步回:
1. 视觉识别方案(单CCD/双CCD/分段Mark);
2. 坐标补偿逻辑(平移/旋转/缩放);
3. 首件孔位测量(影像仪或CCD);
4. 连续批算CPK,相关微孔项目可验证CPK≥1.67;
5. 给单机/半自动/CCD自动线配置。
报告里别只看“识别成功”,要看首孔偏移量、边缘孔偏移量、整批标准差、不良孔数——这几项才是视觉有没有真起作用。
举个实在例子:不锈钢筛网0.1mm孔、万级阵列,不放视觉时装夹偏一点整片斜;加CCD拍四角Mark后,阵列整体旋转补偿回来,边缘孔位能回到公差带内。再比如FPC覆盖膜打孔,板材来料有拉伸,只按CAD坐标打会越打越偏;视觉按实际孔距重算,孔位一致性会明显好一截。
为什么高端客户越来越看重这块
以前微孔设备比“最小孔径”,现在医疗、新能源、半导体客户更比“第10万件和第1万件像不像”。视觉定位不是炫功能,是把人眼对位、老技工经验、治具累积误差,改成可量化、可追溯、可复现的坐标补偿。
家家用这边一贯做法:不先报“视觉版贵一万块”,而是先看你的工件有没有翘曲、阵列多大、公差多紧。值得配就配双CCD+在线检,不值得就单机硬定位,别为配置单好看买单。
有工件拿不准,寄到深圳龙岗上下路49号A栋二楼应用验证中心,我们打一组带视觉补偿和不带补偿的对比样,孔位数据出来你自己看差值,比销售说十句都实在。
相关推荐新闻