激光波长怎么选才不踩坑:从材料吸收讲清打孔适配
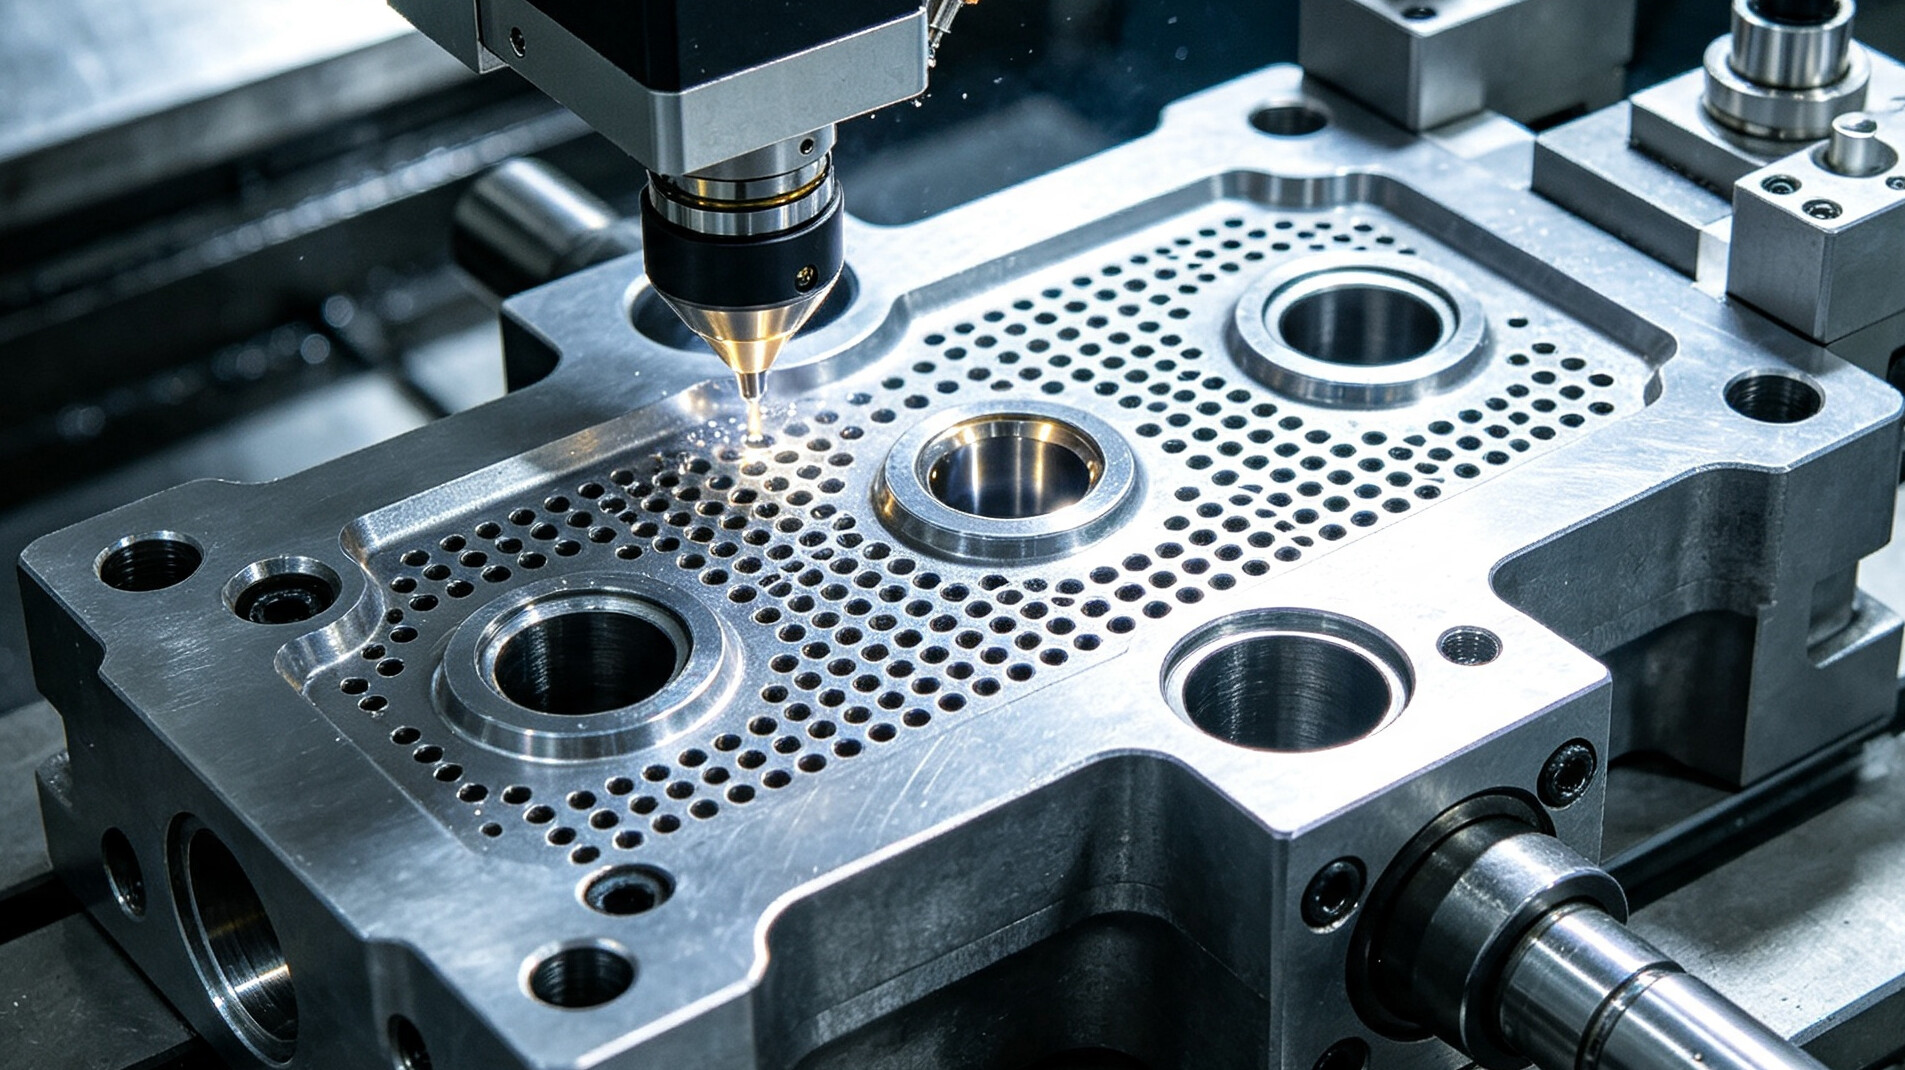
做微孔选型,很多人先问“多少瓦、多少孔/秒”,但真到样品阶段常常发现:同样0.1mm孔,不锈钢打得顺,铜箔却反光、钛片有重铸、陶瓷崩边、PI膜碳化。问题往往不在功率,而在波长与材料吸不吸得上。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费打样、通常3—5个工作日出工艺报告。下面按我们跟工程师沟通的五步,把“波长—材料—孔质”讲清楚,方便你带着工件来对参数。
一、先列材料属性:别用一种波长套所有料
波长选错,后面调功率、调脉宽都事倍功半。先整理四件事:
1. 材料类别与牌号:不锈钢/钛/镍基/铜/铝、陶瓷/玻璃/蓝宝石/氧化锆、PI/PET/PEEK/薄膜、FR4/PCB/复合层;
2. 厚度与孔径:薄箔微孔、厚板深孔、脆材浅孔,对波长和焦深要求完全不同;
3. 质量红线:是否允许重铸层、微裂、崩边、热影响、碳化;医疗/新能源/汽车件通常要附孔壁照片和批次数据;
4. 产量与后处理:能接受去毛刺就可用热加工路线,要求免后处理则更看冷加工波长。
把这四项定下来,再谈红外1064、绿光532、紫外355或超快,才不会“看别人用飞秒自己也买飞秒”。
二、波长与吸收:物理机制先搞懂
激光打孔本质是光子能量被材料吸收→升温→熔化/气化,或短波长直接断键移除。波长越短,光子能量越高(E=hc/λ),但不同材料线性吸收率差很远:
1. 红外约1064nm(光纤/Nd:YAG):不锈钢、碳钢、部分钛合金吸收中等偏好,电光效率高、成本低,适合常规金属微孔;但铜、金对1064nm反射很强,铝也偏高反,直接打容易出现能量耦合不稳、孔壁飞溅。
2. 绿光约532nm:铜吸收明显高于红外,部分资料给出的铜吸收率可达红外的数倍;同时适用于部分陶瓷、蓝宝石、SiC等硬脆材料,热影响小于红外纳秒,成本高于光纤但低于紫外超快。
3. 紫外约355nm:光子能量高,对PI、PET、FR4、陶瓷、部分玻璃均有较好吸收,可通过光化学作用断键,热影响区小,适合薄膜、FPC、LTCC/HTCC、医疗高分子微孔;孔径可做得小,但单瓦成本和设备价格通常更高。
超快(皮秒/飞秒)配合红外/绿/紫外:脉冲极短,材料在热扩散前被移除,重铸层、微裂、崩边风险显著降低。金属热敏感件、钛合金、高温合金、玻璃/蓝宝石/陶瓷深微孔常考虑超快;代价是单位去除效率和成本要按量产节拍重算。
简单记:金属常规看红外,铜铝高反看绿/紫外,薄膜高分子看紫外,硬脆深微孔看超快,但不必一刀切,最终以打样数据为准。
三、分材料给适配建议:从孔壁问题反推波长
1、不锈钢、合金钢、部分钛合金常规微孔
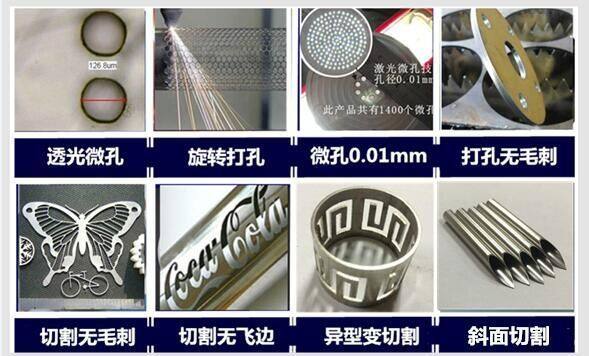
薄板筛网、传感器外壳、喷油类浅中孔,可先评估红外光纤:效率高、成本低。家家用相关设备微孔可评估3μm、静态重复定位±1μm,适配场景最高100孔/秒,但是否达产看孔数、厚度和良率目标。若钛合金要求无重铸、无微裂、热影响极小,再比较皮秒/飞秒。
2、铜、铝、金等高反金属
铜对1064nm吸收可能低于5%—10%,红外打孔易反射、起弧、孔型不稳;薄铜箔FPC、PCB微孔常用紫外,高反金属微结构可评估绿光,超快绿/紫外进一步降热影响。实际选波长还要结合厚度:厚铜深孔未必只用紫外,要算穿透与节拍。
3、陶瓷、玻璃、蓝宝石、氧化锆
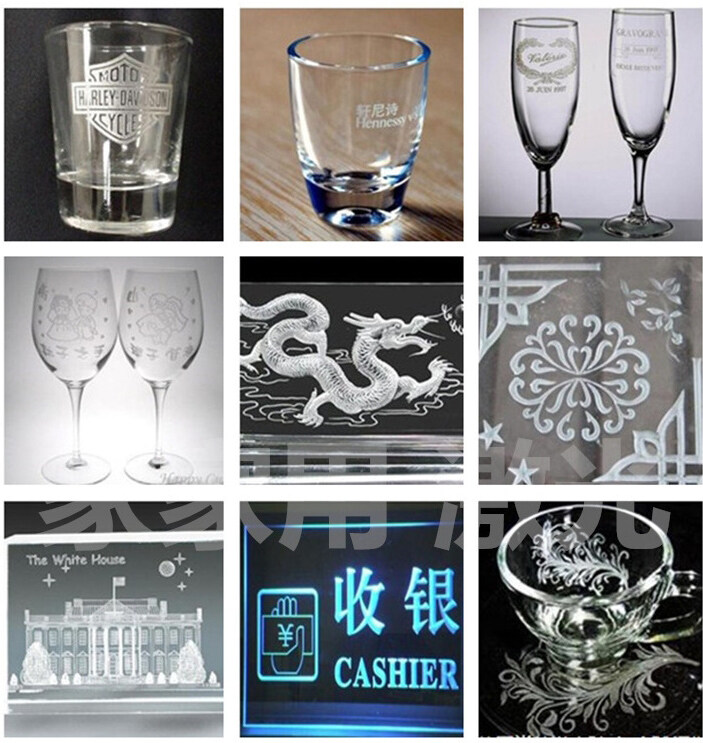
硬脆材料怕机械应力和热应力。浅孔、异形孔、高密度阵列可评估紫外环切/钻孔;玻璃通孔、TGV、蓝宝石可比较皮秒/飞秒,利用非线性吸收减少崩边微裂。若只做较厚氧化铝粗孔、对崩边要求不严,部分纳秒方案也可跑,但孔壁质量要用显微镜验收。
4、PI、PET、PEEK、医用高分子薄膜
热敏薄膜最怕碳化、熔边。紫外光子直接断分子键,热影响可控制在较小范围;皮秒对PI也可获得低熔边效果。家家用打样报告中会给出孔壁SEM/显微照片、热影响宽度和圆度,避免“打穿了但边缘焦”这种隐形不良。
5、复合材料、FR4、PCB、CFRP
多层结构各层吸收不同,红外易碳化、分层;紫外对树脂和铜都有较好处理窗口,超快可同步处理金属层与介质层、减少分层。这类件建议先小批打样再定波长,不按单一表层材料拍板。
四、波长不是单独变量:脉宽、气体、焦点一起调
很多孔质问题不是换波长就能完全解决。我们打样时通常联动五项:
1. 脉宽:同波长下,纳秒偏热加工、皮秒/飞秒偏冷加工;要求无重铸选超快,要求低投入选优化纳秒;
2. 单脉冲能量与频率:小孔用低能量高重频,深孔用分层变焦、螺旋或环切;
3. 辅助气体:金属用氮气/氩气减少氧化重铸,薄高分子用轻度吹气防熔渣,具体压力和气体种类按材料定;
4. 焦点与焦深:短焦小光斑但焦深浅,深孔用变焦或长焦补偿;
5. 检测闭环:CCD测孔径、显微镜/SEM看孔壁、批次算CPK。家家用相关微孔项目可验证CPK≥1.67,但是否达到取决于材料、孔径、厚度和良率目标。
也就是:波长是“能量耦合入口”,脉宽和气体是“孔壁控制器”,检测是“批量证据”。
五、用打样代替拍板:材料匹配度这样验证
建议带20—50件代表工件到深圳应用验证中心,资料写全:材料牌号/状态、厚度或管径、孔径与公差、孔型、深径比、允许热影响/重铸/崩边、月产、现有不良。我们按五步返回:
1. 波长初配:红外/绿/紫外/超快各给适用边界,不默认“越短越好”;
2. 小样验证:出孔径、圆度、位置度、孔壁照片、热影响区宽度;
3. 连续复跑:按批次算CPK、不良分类(毛刺/微裂/偏位/堵孔);
4. 节拍核算:不列目录峰值,按你的单件孔数、上下料、检测重算单件时长;
5. 配置建议:单机/半自动/CCD/自动上下料/在线检测/MES,按总拥有成本给三档方案。
比如不锈钢筛网重点看群孔一致性和换型效率,铜箔FPC看紫外吸收与碳化边界,钛合金医疗件看超快重铸与微裂,陶瓷泵阀件看紫外/超快崩边——同一台“微孔机”换波长,成本和良率可能差出一大截。
波长选对,后面工艺才顺。与其先比瓦数和报价,不如先寄料打一次样,用孔壁照片和CPK说话,沟通材料匹配度会直接很多。
相关推荐新闻