辅助气体怎么调才不伤孔壁?激光打孔气体工艺五步法
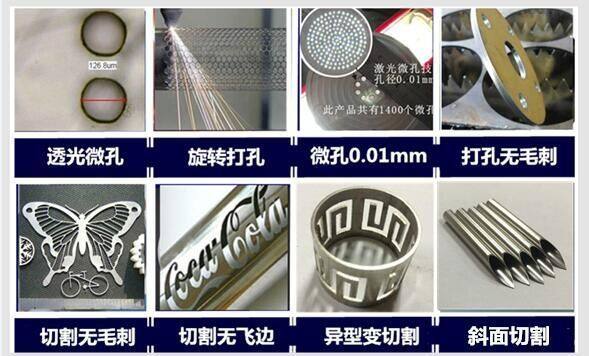
做微孔的人常把问题归到“功率不够”或“脉宽不对”,但到了不锈钢筛网、钛合金医疗件、高温合金气膜孔、陶瓷封装孔现场,很多时候孔壁挂渣、发蓝、重铸层偏厚,先要查辅助气体。
做微孔的人常把问题归到“功率不够”或“脉宽不对”,但到了不锈钢筛网、钛合金医疗件、高温合金气膜孔、陶瓷封装孔现场,很多时候孔壁挂渣、发蓝、重铸层偏厚,先要查辅助气体。气体选错,能量再准也难出干净孔壁。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费打样、通常3—5个工作日出孔壁报告。下面按我们跟工艺工程师沟通的五步,把辅助气体对孔壁质量的影响说透。
一、先定“孔壁标准”:不同件看不同指标
气体怎么配,先看你验收什么:
1. 不锈钢过滤、传感器外壳:重点看毛刺、挂渣、圆度,允许少量热影响但要可控;
2. 钛合金、镍基高温合金医疗/航空件:看氧化层、重铸层、微裂,气体以惰性保护为主;
3. 铜、铝高反金属:看氧化、飞溅和孔口翻边,气体要兼顾排渣与防氧化;
4. 陶瓷、玻璃、氧化锆:看崩边、微裂和熔渣残留,吹气压力过大会反伤孔壁;
5. 医疗高分子、PI、PEEK薄膜:看碳化、熔边,气体以轻度吹扫、控热为主,不追求强冲击。
标准先写进打样单,后面选气体种类、压力、喷嘴才有依据,不靠“别人用氮气我也用氮气”。
二、选气体种类:空气、氮气、氩气、氧气各管一摊
辅助气体在打孔里主要做四件事:吹熔渣、冷孔壁、抑等离子体、控氧化。大类这样分:
1. 压缩空气:成本低,适合对氧化要求不严的常规件。但金属微孔用空气易出现孔缘发蓝、孔壁氧化层,精密件一般不作为首选。
2. 氮气:惰性适中、吹渣能力好于氩气,是不锈钢、部分钛件、合金钢微孔的常用选择。资料给出的金属微孔压力常按0.3—0.8MPa初调,薄板可取低限,厚板深孔再上调;某0.8mm 304不锈钢、0.3mm孔案例,由空气0.2MPa改氮气0.6MPa并缩短脉宽后,孔缘由发蓝变黑转为金属本色,热影响由约0.15mm降到0.03mm以下。家家用钛合金深微孔方案在中段采用同轴氮气0.4MPa排渣,配合变焦逐层降低重铸与挂壁风险。
3. 氩气:比氮气更惰,钛、锆、钽等高活性金属或对氧化极敏感的件更合适;缺点是密度大、吹渣动能弱、气体成本高于氮气。某CMSX-4高温合金环切研究显示,氩气辅助的重铸层可比氧气、氮气更薄,但氩气也可能形成难清理挂渣,实际要配合压力和排渣路径。
4. 氧气:对碳钢、低碳钢可助燃提高穿透效率,但孔壁氧化重、热影响大、出口毛刺风险高,精密微孔一般不用,只在对孔壁质量不敏感的深孔或粗孔评估。
选型原则:先问“怕不怕氧化”,再问“渣能不能吹出来”。只按价格选空气、只按“保护最好”选氩气,都可能偏。
三、定压力、喷嘴与吹气方式:深孔和小孔完全两套路
同种类气体,压力不对也会出问题:
1. 压力偏低:熔渣吹不净,孔壁挂重铸、出口堵渣,连续打孔后孔径漂移;
2. 压力偏高:薄板小孔易被吹出翻边,孔口变形,甚至扰动能场使入口扩大;
3. 金属薄板微孔可先按0.3—0.8MPa试氮气,厚板或不锈钢深孔可提高到0.8—1.2MPa,但要结合孔径、脉宽、旋切分层重调;
4. 喷嘴距离与同轴性:精密微孔尽量同轴吹气,喷嘴到工件距离按孔径和光路定,过远气流发散、过近易碰件或扰焦;部分资料对高精密微孔建议喷嘴距离1—3mm,常规打孔可到5—10mm,以不干扰光斑为准。
5. 深径比大的孔:单层正压常不够,可采用分段压力、侧吹+同轴、螺旋钻孔逐层排渣。家家用钛合金5μm、20:1深孔用“开孔—中段—孔底”分段降能量,中段同轴氮气0.4MPa,配合焦点跟踪排渣,锥度可控制在1.5μm内、内壁Ra≤0.15μm。
6. 陶瓷、氧化锆等脆材:高纯氮气0.4—0.6MPa、正离焦更稳,压力过大会把碎屑反复打回孔壁;某50μm氧化锆微孔用皮秒+氮气0.5MPa,热影响可控制在4μm内、锥度小于2°。
气体不是“开大点更干净”,而是按孔深、孔径、材料熔融黏度做梯度。
四、气体要与光源、脉宽、焦点联动
单调气体往往改不全孔壁,家家用打样通常四参数同调:
1. 光源波长:不锈钢/钛/部分合金常用红外或按热影响改紫外/超快;铜铝高反可评估绿光/紫外;陶瓷薄膜看紫外/皮秒飞秒;
2. 脉宽:不锈钢薄板案例从0.5ms降到0.1ms、同步降功率,可明显减少孔缘发热与毛刺;超快皮秒/飞秒对钛、陶瓷、高分子热损伤更小。
3. 焦点:薄板小孔常零焦或微正焦控入口,深孔用负离焦或动态变焦跟深;1mm 304、0.5mm孔案例由零焦改−0.2mm,毛刺由0.08mm降到0.02mm以下。
4. 路径:冲击打孔适合浅孔,厚板/深孔用旋切、螺旋、变焦逐层,气体在每个分层把重熔物带走,重铸层比单次冲击更可控。
5. 也就是:气体负责“把渣带走、把热控住”,光源和焦点负责“把能量打对位置”,缺一项孔壁都难稳定。
五、用打样报告验收:孔壁照片+重铸层+CPK
我们给客户出辅助气体方案,不只写“用氮气0.5MPa”,而是返回五类证据:
1. 入口/出口孔径、圆度、锥度:CCD或显微测量;
2. 孔壁显微/SEM:标注毛刺高度、挂渣位置、重铸层厚度;
3. 热影响区宽度:不锈钢案例可对比空气与氮气、长脉宽与短脉宽差异;
4. 材料专项:钛/高温合金看氧化与微裂,铜看氧化疏松,陶瓷看崩边,薄膜看碳化边;
5. 批量一致性:连续样件算CPK,家家用相关微孔项目可验证CPK≥1.67,但是否达到看材料、孔径、深径比和良率目标;相关薄壁场景最高可评估100孔/秒,深孔按分层节拍单独核算。
如果你现在的问题是“孔口翻边”“孔底有渣”“钛件发蓝”“陶瓷崩边”,别先换机器,先寄20—50件代表工件到深圳龙岗应用验证中心。我们按材料先定气体种类,再调压力、喷嘴、脉宽、焦点,通常3—5个工作日返回可复现的孔壁报告。合适就按报告定单机或半自动配置,不合适也会说明哪类工况继续外协更省。
辅助气体看着是“加个气嘴”,其实是孔壁质量的后一道闸门。把气体、光路、焦点、路径放在一起调,微孔良率和后处理成本才会真正降下来。
相关推荐新闻