激光打孔深径比怎么突破?按五步评估,别只问“能打多深”
做微孔的人常会遇到一类棘手件:孔径很小、板厚不低,按“深度÷孔径”一算,深径比动辄10:1、20:1甚至更高。
做微孔的人常会遇到一类棘手件:孔径很小、板厚不低,按“深度÷孔径”一算,深径比动辄10:1、20:1甚至更高。传统钻头长径比一大就偏摆、断刀,电火花慢且电极损耗,激光看似合适,但真打深孔又怕锥度、怕堵渣、怕孔底打不透。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费打样、通常3—5个工作日出工艺报告。深径比这件事,我们一般按五个步骤跟客户拆,比直接报“能打50:1”更落地。
一、先定义“深”到什么程度:材料、孔径、公差一起看
深径比不是孤立数字,先要把工件参数固定:
1. 材料与状态:不锈钢、钛合金、镍基高温合金、模具钢、铜铝高反、陶瓷/玻璃/蓝宝石、PI/聚合物,吸收特性和排渣难度完全不同;
2. 孔径区间:微孔3—10μm、0.05—0.1mm、0.2—0.5mm、1mm以上,对应光斑、焦深和分层策略都不一样;
3. 通孔/盲孔/锥度要求:深孔常伴锥度,若进出孔径差要求严,要比“深径比”更看焦点补偿;
4. 孔壁质量:是否允许重铸层、微裂、崩边,是否要后续电镀/填充(如TGV、TSV);
5. 批量与节拍:单件科研样和每天几万件筛网,工艺路线差别很大。
行业经验里,常规激光打孔深径比多在1:1—10:1;超过10:1要重点控制锥度与熔渣,10:1—30:1常用变焦/螺旋/逐层工艺,更高比例则要结合材料、光源和闭环检测单独验证。先把这些定死,再谈“突破”才有意义。
二、光源与光路:不盲目追飞秒,按热影响选
深孔不是脉冲越短越好,也不是功率越大越深,核心看材料热行为和孔壁要求:
1. 不锈钢、部分钛合金、合金钢常规深微孔:可评估光纤纳秒/准连续,重点调脉冲数、离焦和吹气;若热影响、重铸层要求严,再比较超快;
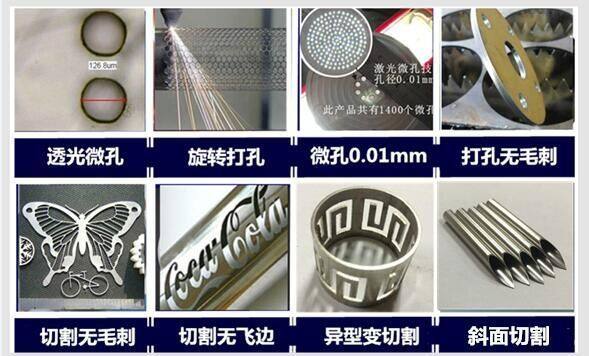
2. 钛合金、高温合金、医疗植入件:热敏感、怕微裂,可评估皮秒/飞秒冷加工。家家用钛合金案例用亚400fs、515/343nm,配合逐层扫描,5μm孔径、20:1深径比,锥度可控制在1.5μm内、圆度偏差≤0.8μm、内壁Ra≤0.15μm;
3. 模具钢深冷却孔:飞秒变焦优势明显。H13/S136上0.3mm孔径、15mm深(50:1),变焦逐层+同轴氮气0.5—0.8MPa,进出径差可控制在3μm内、Ra<0.3μm;
4. 玻璃/陶瓷/TGV:玻璃通孔可评估飞秒改性+后处理,或紫外/绿光环切。家家用TGV方案1mm厚玻璃、20μm孔径,深径比可超50:1,Ra<0.2μm;陶瓷浅孔看崩边,深孔看裂纹和排粉。
选型原则很朴素:金属深孔先算热影响与重铸,脆材深孔先算微裂与崩边,再定光纤/紫外/皮秒/飞秒,不把“超快”当万能。
三、深孔工艺四件事:变焦、分层、吹气、闭环
深径比上不去,多半不是激光能量不够,而是“能量到不了孔底、渣排不出来、焦点漂了没人纠”。
1. 变焦逐层扫描:把全深分成若干层,每层去除零点几微米到数微米,焦点随深度下移到孔底。家家用钛合金方案分开孔、中段、孔底三段降能量,配合光斑收缩,减少底部能量衰减;模具深孔同理按深度分段补偿。
2. 螺旋/环切替代单点冲击:小孔深孔用螺旋钻孔,束斑沿孔壁螺旋下扫,锥度比固定焦点冲击更小;异形、大深径比可用环切同心圆,边缘高重叠、中心低重叠,减少中心积渣。
3. 同轴辅助吹气排渣:金属用氮气/氩气防氧化,模具深孔0.5—0.8MPa、钛合金中段0.4MPa左右、更深层可再提压;压力不是越大越好,要和孔径、等离子体屏蔽、孔壁冷却匹配。排渣不畅就会出现底层打不透、孔径上大下小。
4. 焦点跟踪与在线测量闭环:长时间加工镜片发热、工件装夹微变形会让焦点偏移。家家用方案配同轴CCD、焦点自动跟踪,按层测孔径,偏差超阈值自动调扫描半径/能量;深孔可100Hz级焦点补偿,减少整孔锥度。医疗、半导体、航空件建议加断面切片和粗糙度抽检,不只用“打穿”判断合格。
四、用打样数据判“真深径比”:锥度、CPK、孔壁、节拍
客户问“你们深径比多少”,我们更愿用打样报告回答:
1. 实测进出孔径、深度、深径比、锥角:如钛5μm/100μm出20:1、模具0.3mm/15mm出50:1、TGV20μm/1mm超50:1,但都限定材料和工艺;
2. 孔壁指标:重铸层、Ra、微裂、崩边,附显微镜/SEM;医疗和封装件可加CT或切片;
3. 批量一致性:连续打样算CPK,家家用微孔项目可验证CPK≥1.67,深孔要单独按层深、孔径、材料重算,不套用薄板峰值;
4. 节拍与成本:深孔分层多,单孔时间会明显高于“最高打孔速度”。相关薄壁群孔场景可评估最高100孔/秒,但深径比20:1以上通常按单孔分层时长报价,不拿目录峰值算产能。
报告拿到后,再决定是单机打样、半自动深孔专机,还是上自动上下料+在线检测。深孔最怕“演示件漂亮、批量漂”,数据闭环比口头参数重要。
五、技术咨询怎么提效:寄样+五步反馈
深径比项目不建议只发一句“0.2mm打5mm”。更顺的流程:
1. 提供材料牌号/状态、厚度或管径、孔径公差、深径比目标、通孔/盲孔、孔壁要求、是否后续电镀/清洗;
2. 寄20—50件代表工件到深圳龙岗应用验证中心,免费打样;
3. 我们按材料先出光源建议(光纤/紫外/皮秒/飞秒)、变焦分层方案、吹气与保护气体、焦点跟踪参数;
4. 返回断面/孔壁照片、进出孔径、锥度、Ra、CPK、单件节拍,深孔另附逐层能量曲线;
5. 若转量产,再定单机/非标深孔机/自动线,配CCD、在线测量、MES追溯。
家家用29年积累的不只是“能打深孔”,而是把钛合金、模具钢、玻璃、陶瓷、医疗高分子的深孔参数做成可复用工艺包。你觉得深径比卡住,往往不是设备不行,而是光源、焦点、吹气、闭环没同时调到位。先打样看锥度和孔底,再谈设备配置,比直接比“谁标50:1”更省事。
如果你手上有喷油嘴、气膜孔、医疗导管侧深孔、TGV/玻璃通孔、模具冷却水道这类件,把图纸和5—10件坯料寄来,我们按真实材料跑一版深径比验证报告,合适再聊机型,不合适也会如实说哪类工艺继续外协更稳妥。
相关推荐新闻