激光打孔的锥度与圆度控制技术详解
做微孔规格书的人,对“孔径±多少”往往很熟,但一到锥度和圆度就容易含糊。
做微孔规格书的人,对“孔径±多少”往往很熟,但一到锥度和圆度就容易含糊。可真到喷油嘴、过滤筛网、医疗导管、气膜孔、TGV玻璃通孔这些件上,孔壁是不是直、截面圆不圆,直接影响流量、雾化和电镀连通性。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费打样、通常3—5个工作日出孔壁报告。下面按工程师沟通的五步拆开讲,不喊“零锥度”这种绝对词,只讲可落地的控制逻辑。
一、先定义指标:锥度和圆度不是同一件事
很多不良单写“孔不圆”,实际混了两类问题:
1. 锥度:入口直径和出口直径不一致,工程上常用锥角或(入口径-出口径)/孔深表示。激光烧蚀大多是“上大下小”正锥,深孔更明显。
2. 圆度:某一截面轮廓偏离理想圆的程度,常取多方向半径差最大值。圆度差表现为椭圆、多边、重影,不代表孔径超差。
验收前先分开写:锥度允许几度、圆度允差几微米、测入口还是出口、是否测中部截面。指标混着写,后面调参没基准。
二、锥度从哪来:本质是深度方向能量不均
激光打孔不是“光柱等粗往下烧”,锥度主要来源有几处:
1. 焦点与焦深限制:短焦透镜光斑小但焦深浅,孔一深,底部就跳出焦区,能量密度掉得快;
2. 孔内反射与散射:光在孔壁多次反射,尤其铜铝高反金属,孔底有效能量衰减;
3. 熔渣排出:辅助气体从上吹,上半段干净,下半段流阻大、残渣再凝固,出口被“淤细”;
4. 热累积与重熔:纳秒脉冲下孔口反复熔化—凝固,入口易被重塑变大;
5. 材料响应差异:不锈钢、钛、陶瓷、玻璃每种能量耦合不同,锥度表现不一样。
所以锥度不是“设备不准”,更多是工艺窗口问题。能优化,但很少靠单点参数消灭。
三、圆度偏差:光斑、焦点、振镜、振动四件事
圆度不好常不是孔径算错,而是路径或能量分布歪了:
1. 光斑椭圆度:原始高斯光经镜组热畸变会变形,光学系统要校准;
2. 焦点倾斜:工件装夹不水平、平台与光轴不垂直,光斑压成椭圆,长轴跟随倾斜方向;
3. 振镜插补:扫描路径点距不足、加减速不平,圆孔会被打成多边形锯齿;
4. 振动与气体冲击:冷却水泵、气路脉冲、平台加减速会让孔壁波浪化;
5. 热变形:高分子、薄箔、FPC打快了边缘收缩变椭圆。
圆度排查顺序一般是:先校平台水平→看光斑圆度→减振→再调脉宽和频率,别一上来就加功率。
四、控制手段:焦点、路径、脉宽、气体联动
家家用打样时锥度/圆度通常一起调,不是单改一项:
1、离焦量分段
零焦能量集中入口,正离焦减小光斑密度、负离焦把峰值往孔底带。深孔常取负离焦或焦点随深度下移到1/3—1/2孔深,锥度比表面对焦小,但太深会伤入口圆度。
2、变参数粗打+精修
先高能量打通,再低能量修壁。类似“8 J/cm²粗打、4 J/cm²精修”的思路,入口毛刺和底部挂渣都能收一点。
3、螺旋/环切替代冲击
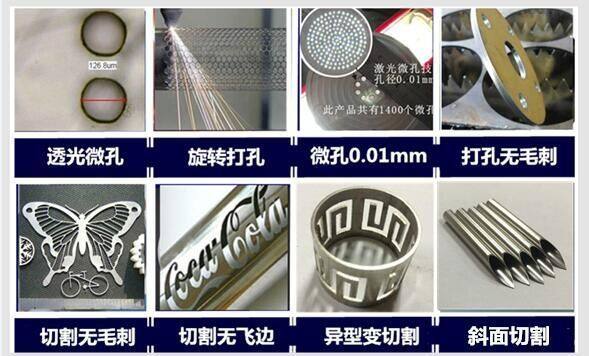
定点冲击容易中心过烧、边缘不均;螺旋扫描让束斑沿孔壁均匀扫,圆度和锥度波动更小,适合0.1mm级群孔。
4、脉宽与频率
功率过大圆度变差、锥度先降后升;频率过高热累积让孔口椭圆。金属微孔常用纳秒优化参数,钛/医疗/陶瓷玻璃可评估皮秒飞秒降重铸。
5、辅助气体
氮气0.3—0.8MPa是不锈钢钛合金常见区间,深孔可分段:上段清渣压力高、下段防喷溅降压。压力过高孔口外翻、过低挂渣,圆度跟着掉。
6、光束整形与动态调焦
平顶光、环形光、Bessel束可缓解中心过烧;深孔配Z轴动态调焦,焦点跟深度走,批量一致性更好。
家家用相关设备静态重复定位可评估±1μm,微孔工艺按材料可评估3μm起;但锥度能压到几度、圆度剩多少,必须看材料厚度和深径比,不拿目录值承诺。
五、打样验收:显微镜+多截面数据才有用
口头“圆度很好”不算数,建议打样报告至少含:
1. 入口/中部/出口三截面直径,算锥角;
2. 0°/45°/90°/135°四向半径差,初判圆度;
3. 孔壁显微或SEM照片,看重铸、毛刺、微裂;
4. 连续20—50件算CPK,相关微孔项目可验证CPK≥1.67,深孔要单独算;
5. 深径比、材料牌号、气体种类压力、焦点曲线写进附件。
喷油嘴、筛网、医疗微孔这类件,圆度偏差会直接变成流量偏差;TGV/玻璃通孔锥度影响电镀台阶;钛合金件圆度伴随微裂风险。所以工程师审样别只看“打穿没”,要把截面图拿出来对。
六、什么时候该寄样聊工艺
如果你现在卡在这些情况,建议直接寄20—50件代表工件到深圳龙岗:
1. 深径比超10:1,出口缩得厉害;
2. 钛/高温合金孔壁有重铸、微裂;
3. 铜铝高反料孔型不稳;
4. 陶瓷玻璃崩边、圆度跳;
5. 批量打100件后圆度漂移。
家家用按五步出报告:材料吸收入口参数→离焦/螺旋/气体初配→单孔看锥角圆度→连续批算CPK→给单机/半自动/自动线配置。合适再谈设备,不合适也会说明继续外协更稳。
锥度和圆度不是“调一个按钮”,是光斑、焦点、路径、气体、材料五件事一起闭环。先打样看截面,比先比设备参数实在得多。
相关推荐新闻