陶瓷激光打孔怎么破崩边?超短脉冲+参数优化,硬脆材料也能稳出微孔
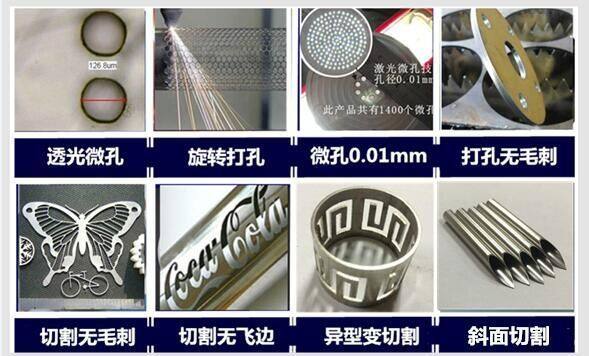
做陶瓷微孔的人基本都踩过同一个坑:机械钻一碰就崩边,长脉冲激光打穿了但孔壁有微裂、热影响发灰,批量跑下来良率掉得厉害。
做陶瓷微孔的人基本都踩过同一个坑:机械钻一碰就崩边,长脉冲激光打穿了但孔壁有微裂、热影响发灰,批量跑下来良率掉得厉害。氧化铝、氮化铝、氧化锆、氮化硅这些材料高硬低韧,热导率又参差不齐,确实是激光打孔里比较挑工艺的一类。家家用激光29年做精密打孔,与中科院激光所开展技术合作,服务过500多家企业,深圳龙岗上下路49号A栋二楼设应用验证中心,可免费打样、通常3—5个工作日出孔壁报告。陶瓷件我们一般按五个步骤聊,比直接问“多少瓦”更贴近实际良率。
一、先定陶瓷件验收指标:别只写“打个小孔”
陶瓷打孔的第一件事不是选激光器,而是把验收边界写清:
1. 材料牌号与状态:氧化铝Al₂O₃、氮化铝AlN、氧化锆ZrO₂、氮化硅Si₃N₄、碳化硅,吸收特性和导热差很多;
2. 厚度与孔径:薄基板0.3—1mm常见,厚陶瓷喷嘴、阀芯可能数毫米;孔径从几十微米到亚毫米不等;
3. 孔型:圆孔最多,也有方孔、异形孔、锥孔、曲面侧孔;
4. 质量红线:崩边宽度、微裂、热影响区、重铸层、孔壁粗糙度、锥度;
5. 后续工序:是否电镀、封接、植介入、流体雾化,决定孔壁允许的损伤层厚度。
指标不写清,厂家再厉害也只能按“能打穿”交付,后续良率没人兜底。
二、硬脆材料的三道瓶颈:崩边、微裂、排渣
陶瓷激光打孔的典型难点就三块:
1. 脆性断裂:氧化锆虽断裂韧性略高,但仍是脆性材料,孔口应力集中就容易崩缺;
2. 热积累微裂:氧化铝热导率低,长脉冲纳秒加工热量散不出,孔壁形成热影响区,后期裂纹扩展;
3. 深孔排渣与锥度:深径比上去后,熔渣/粉末排不出,出口缩径、锥度变大,脆材还容易侧壁微裂。
机械钻的问题是接触力和刀具磨损,电火花对绝缘陶瓷直接用不了。激光的优势是非接触,但“非接触”不等于自动无裂——参数没调好,热致微裂照样出。
三、超短脉冲为什么适合陶瓷:冷加工降热损伤
陶瓷微孔常把光源选项收窄到紫外或超快:
1. 紫外355nm:光子能量高,氧化铝吸收较好,适合薄基板微孔、电子封装、FPC类复合陶瓷;热影响区比红外纳秒小;
2. 皮秒/飞秒超快:脉冲远短于热扩散时间,材料直接剥离而非长时间熔融,热影响区显著缩小,崩边和重铸层风险下降,适合氧化锆、氮化硅、玻璃陶瓷、高要求医疗件;
3. 红外光纤:部分厚陶瓷粗孔可用,但微孔精密件热影响偏大,一般不做首选。
家家用脆性材料打孔方案会按工件初配紫外或超快光源,不默认“飞秒一定最好”——薄氧化铝用紫外常更划算,氧化锆深微孔才上皮秒。超快不是万能,单孔节拍和成本要一起算。
四、参数优化五件事:光有超快不够
超短脉冲只是底座,真把崩边压下去靠的是参数联动:
1、脉宽与单脉冲能量
皮秒段常取10—100ps量级,能量按材料厚度匹配,过高会过烧、孔口翻边,过低打不透。氧化锆薄片宜低能量多层剥离,别一枪冲穿。
2、频率与重叠率
频率过高热积累回升,过低效率掉。扫描路径要保证光斑重叠率足够,避免孔壁留未去除微裂源。
3、焦点位置
陶瓷薄板常把焦点设在表面或微负离焦;厚件用动态变焦跟深度走,减少底部能量衰减和锥度。家家用设备配实时焦点跟踪,可补偿来料厚度波动。
4、环切/螺旋替代冲击打孔
定点冲击孔底等离子反压大,脆材易裂;环切、螺旋逐层去除给碎屑出路,圆度和孔壁更稳,深孔尤甚。
5、辅助气体
氮气0.4—0.6MPa级吹扫可排渣、抑氧化;氧化锆/氧化铝不用氧气,避免氧化层;压力过高反而把碎屑打回孔壁。家家用打样会按孔径和板厚给压力曲线,不是固定一个值。
顺带提背衬:极薄陶瓷片可加铝箔或柔性承托,分散底部热应力,减少下边缘崩缺。
五、家家用设备能力怎么落到陶瓷件上
把参数收到家家用设备能力里,对应关系是这样:
1. 微孔范围:相关脆性材料工艺可评估3μm起,具体看陶瓷牌号、厚度、深径比;
2. 定位精度:静态重复定位±1μm,群孔阵列配CCD补偿孔位漂移;
3. 光源配置:紫外/皮秒按材料选配,氧化锆、氮化硅、玻璃陶瓷优先超快评估;
4. 运动与光路:高速振镜+精密平台,支持圆/方/异形/曲面孔,非标可配旋转治具;
5. 在线检测:孔径、圆度、崩边、孔壁照片(显微/SEM)入报告,批量算CPK;相关微孔项目可验证CPK≥1.67,但陶瓷深孔要按打样重算;
6. 节拍:薄陶瓷群孔相关场景可评估最高100孔/秒,深孔分层时不按峰值算单件产能。
举个例子:氧化锆喷嘴小孔,走皮秒+螺旋环切+氮气0.4MPa+焦点微负,打样报告看孔口崩边宽度、孔壁微裂、圆度;氧化铝封装基板走紫外或皮秒+环切,重点看热影响区和孔位CPK。不是换台贵机器就完事,是参数包先跑通。
六、陶瓷件打样怎么提效
寄20—50件代表工件到深圳龙岗,资料写全:陶瓷种类、厚度、孔径/公差、孔型、深径比、是否布线/镀层、允许崩边微米数、月产。我们按五步回:
1. 波长初配(紫外/皮秒/绿光);
2. 脉宽、能量、频率初参;
3. 环切路径+离焦曲线+气体压力;
4. 返回孔壁显微/SEM、崩边宽度、锥度、CPK;
5. 给单机/半自动/CCD自动线配置建议。
合适再谈设备,不合适也会如实说哪类孔继续外协更稳。陶瓷这东西,批次牌号差异不小,不打样直接报价基本都是拍脑袋。
29年做精密打孔,陶瓷件最怕的不是“打不出”,是批量后崩边微裂冒出来。先拿样把热影响和孔壁数据跑出来,后面产线才稳。
相关推荐新闻