TPU医疗管材打孔:从孔径精度到边缘效果的全面解析
在医用导管材料谱系里,TPU(热塑性聚氨酯)属于"性能很香、加工很挑"的那一类——生物相容性好、柔韧耐弯、可耐受多种灭菌方式,因此被大量用于留置导管、介入鞘管、引流管、微创器械外套管等场景
在医用导管材料谱系里,TPU(热塑性聚氨酯)属于"性能很香、加工很挑"的那一类——生物相容性好、柔韧耐弯、可耐受多种灭菌方式,因此被大量用于留置导管、介入鞘管、引流管、微创器械外套管等场景。但当工艺团队真正要把TPU管材推向量产时,往往会卡在一个看似基础、实则刁钻的环节:打孔。
孔径偏一点,流量曲线就飘;边缘熔一点,临床风险就多一分;批次间壁厚稍有波动,原来"打得挺好"的参数可能立刻失守。所以这篇文章不聊玄的,只聊一件事——TPU医疗管材打孔,孔径一致性到底靠什么稳住。
一、先承认:TPU比PVC、硅胶"更难打"
很多客户第一次从PVC/硅胶切换到TPU时,会有种错觉:"都是柔性管材,设备应该通用吧?"——结果打样一轮就发现不对劲。TPU的三个固有属性,决定了它的打孔工艺不能套用"通用模板":
1、高弹性 + 邵氏硬度跨度大(50A–95A)
管材在夹具微受力或受热时会产生微量形变/回弹,机械钻孔容易让微孔尺寸偏离医疗公差(常见要求是 ±0.1 mm 以内),激光若没有视觉补偿和夹持力控制,同样会"打漂"。
2、热敏感性
TPU局部过热会熔融、拉丝甚至微碳化,不仅破坏孔缘形态,还可能影响后续环氧乙烷/伽马射线灭菌的稳定性——这对医疗器械是红线级别的问题。
3、壁厚批次差 + 多层/带显影线结构
同一规格的TPU管材,不同批次的挤出公差、同心度、是否含编织层,都会让"同一组参数"打出的孔径出现系统性偏移。
二、孔径一致性,到底被哪些变量拽着走
把产线上常见的"孔径飘"拆开看,大致逃不出下面几个坑——这也是为什么单靠"换台激光器"解决不了问题,得看整套工艺系统:
1、能量与脉宽策略是否匹配TPU的热阈值
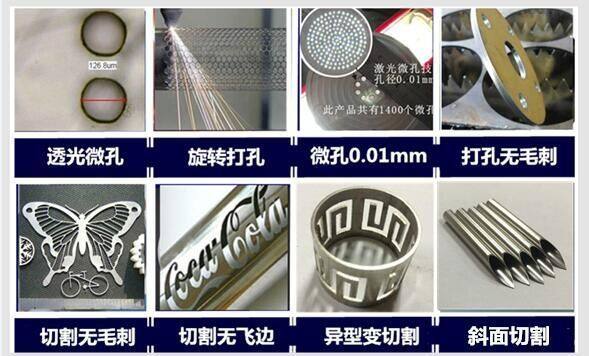
脉宽过长、单脉冲能量过高,TPU孔缘容易熔凝拉丝;能量不足则孔不穿或锥度失控。主流思路是往紫外/超短脉冲方向靠,利用"冷加工"思路把热影响区压到最小。
2、焦平面是否闭环管理
长时间运行下,镜片微污、热漂移、工件高度差都会让焦点偏移,孔径随之波动。带自动对焦+干涉仪标定能力的系统,比"手动对一次跑一天"稳得多。
3、夹持与防变形是否针对TPU硬度做过标定
太紧,软质TPU被压扁,孔变椭圆;太松,加工瞬间移位。成熟方案会把夹持力做成可调区间(如 5–20 N 档位),并按邵氏硬度匹配。
4、视觉定位能否补偿管材的累积公差
挤出、裁切、印刷、焊接每一道工序都会给总长/基准带来微米级累积误差。CCD视觉定位(误差可做到 ≤±1 μm 量级)把"按图纸坐标打"升级成"按工件实际特征打",是多孔阵列一致性的关键。
三、边缘效果:孔径准只是及格线
医用TPU导管客户看样品时,通常先看孔圆度与真圆,再看孔缘是否有熔瘤/毛边/发白/焦黄,最后才问节拍。这三件事其实是同一套工艺能力的外显:
关注点 | TPU常见风险 | 工艺侧应对思路 |
孔圆度 | 弹性回弹致椭圆 | 视觉纠偏 + 夹持力适配 + 扫描策略优化 |
孔缘洁净度 | 熔凝拉丝、溶胶瘤 | 超短脉冲 + 同轴辅助气吹屑 + 重叠率调控 |
热影响区 | 发白/微碳化 | 紫外/皮秒级脉宽 + 能量分段策略 |
当孔径偏差能稳定控制在 ≤±3%(如 50 μm 孔波动 ≤1.5 μm) 这种量级时,TPU导管的流量一致性、临床手感、批次放行压力才会真正缓解下来——当然,这个指标不是喊出来的,是打样+留样+批次复盘跑出来的。
四、落到选型:你在评估的其实不是"打孔机",是"孔径能力"
和上一篇聊"为什么医用微孔导管要上自动化"是同一个逻辑:设备只是入口,可稳定的工序能力才是目的。
在家家用激光接触到的TPU导管项目里,一套能扛住量产压力的打孔方案,通常会把下面几件事串起来:
材料侧先摸底:TPU牌号、邵氏硬度、外径/壁厚/公差、是否多层或带编织/显影线;
孔构型对齐临床:孔径范围、位置公差、排布(侧孔/螺旋/群孔)、是否允许双面打或需控锥度;
工艺侧做可复用建模:把"能量–脉宽–频率–气压–焦点–扫描"做成参数包,绑定SKU而不是绑定人;
过程侧留追溯:关键参数版本、批次号、报警隔离、首件/末件记录,对接你现有的质量体系。
五、如果你正在看这篇,大概率处在三种状态之一
刚把导管从PVC/硅胶切换到TPU,原有打孔工艺顶不住了;
TPU项目已过打样,正在把良率和节拍往量产线推;
多SKU并行(同系列不同孔径/孔距/长度),换型成本高到难受。
不管是哪一种,最有效率的下一步都不是先聊配置,而是先寄样。把管材+图纸+公差要求+日产能目标一起发过来,我们在应用验证中心跑一轮,给你一份"按你家管材真实状态"回来的工艺报告——孔径波动区间、边缘效果、节拍估算、可对接的自动化/全自动打孔路线,一并给你。
毕竟TPU这种材料,说得再细,也不如打一板样看得清楚。
相关推荐新闻