加工过程中如何保证每个孔的位置都精确
保证每个孔的位置精确,是一项涉及设备、工艺、环境与管理的系统工程。只有在各个环节都做到精细化控制,才能真正实现微米级的加工精度。
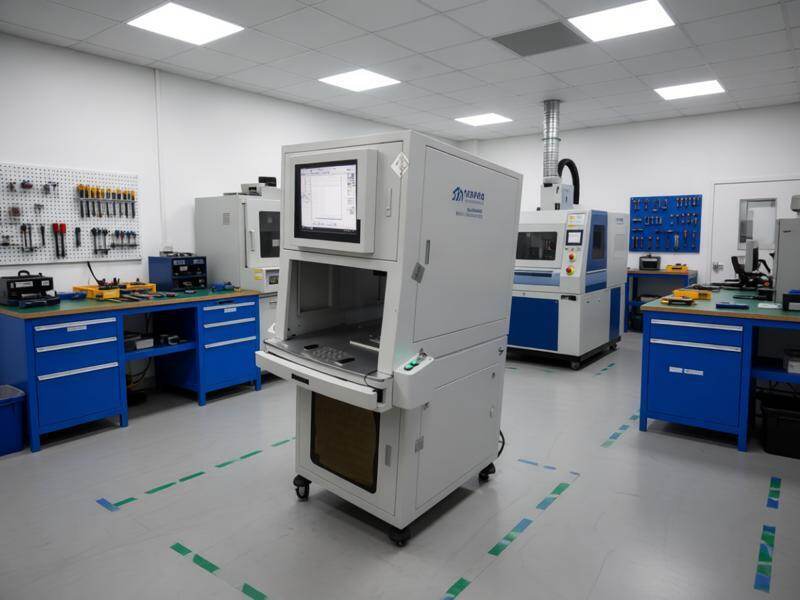
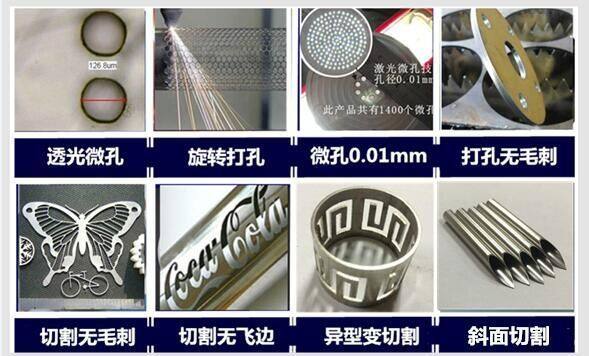
在精密制造领域,孔位精度是衡量产品质量的核心指标之一。无论是医疗器械中的微孔结构,还是航空航天部件中的冷却孔,每一个孔的位置偏差都可能影响整体性能。那么,在实际加工过程中,如何确保每一个孔的位置都精确无误?这不仅依赖先进的设备,更需要系统化的工艺控制与科学的管理策略。
一、高精度定位系统的支撑
实现孔位精准的前提是拥有高精度的运动与定位平台。现代激光加工设备普遍采用直线电机驱动与空气轴承支撑的精密平台,其重复定位精度可达±1μm以内。配合高分辨率的光栅尺反馈系统,可实时校正位置偏差,确保激光光斑准确落于预设坐标。此外,通过优化机械结构刚性,减少运动过程中的振动与偏移,为高精度打孔提供稳定的基础保障。
二、智能视觉定位与对准技术
在加工前引入CCD视觉识别系统,可自动识别材料上的定位标记(如靶标),并与设计图纸进行比对,实现坐标系的精确对齐。该技术尤其适用于多层板或已存在预加工特征的工件,能有效补偿材料变形、装夹误差等问题。部分先进系统还可实现动态补偿功能,在加工过程中持续监测工件位置变化,并自动调整激光路径,确保孔位一致性。
三、稳定环境与材料预处理
环境因素对加工精度有显著影响。温度波动会导致金属材料发生热胀冷缩,湿度变化则可能引起非金属材料吸湿变形。为此,许多精密加工车间将环境温度控制在23±1℃,相对湿度维持在45±5%,并配备防静电设施,减少外界干扰。同时,对原材料进行去应力处理、平整度检测等预处理措施,也能有效降低因材料自身特性导致的孔位偏移。
四、工艺参数优化与过程监控
激光打孔并非简单的“打穿”操作,而是涉及能量密度、脉冲频率、聚焦位置、辅助气体等多种参数的协同控制。通过实验确定最佳工艺窗口,如合理设置脉冲重叠率(通常为50%-80%),可保证孔壁连续性和圆度。同时,引入实时监控系统,对激光功率、焦点位置、气体压力等关键参数进行毫秒级采集与反馈调节,避免因参数漂移导致的加工误差。
五、软件算法与路径规划
先进的控制软件能够根据材料特性、孔径大小和分布密度,自动优化打孔顺序与路径,减少累积误差。例如,在高密度群孔加工中,采用“跳孔”策略而非连续扫描,可避免局部温升过高引起的热变形。同时,利用补偿算法对光学系统的畸变进行修正,进一步提升整体定位精度。
六、持续验证与质量追溯
建立完善的质量检测机制是保障批量生产一致性的关键。通过显微成像、三坐标测量仪等手段,对首件及定期抽检样品进行孔位、孔径、圆度等指标检测,并形成数据记录。这些数据不仅用于当次生产的质量判定,也为后续工艺优化提供了重要依据。
保证每个孔的位置精确,是一项涉及设备、工艺、环境与管理的系统工程。只有在各个环节都做到精细化控制,才能真正实现微米级的加工精度。随着智能制造技术的发展,未来的激光加工将更加自动化、智能化,为高端制造提供更强有力的技术支持。
相关推荐新闻