钛合金高精密微孔加工:咖啡滤网钻孔的工程突破
钛合金以其高强度、耐腐蚀、生物相容性优异等特性,在航空航天、医疗器械、高端滤网等领域占据不可替代的地位。
钛合金以其高强度、耐腐蚀、生物相容性优异等特性,在航空航天、医疗器械、高端滤网等领域占据不可替代的地位。然而,这些优势也让钛合金成为最难加工的金属材料之一——导热系数低(约7W/m·K)、弹性模量小、化学活性高,加工时易产生热积聚、粘刀、加工硬化等问题。当需要在厚度0.5–1.0mm的钛合金薄板上加工孔径5μm、径深比达20倍的微孔时,传统机械钻孔和电火花加工均遭遇瓶颈。激光精密微孔加工,尤其是基于超快激光的系统化方案,正在为这一极端需求提供可工业化的工程路径。
一、钛合金微孔加工的三重核心挑战
挑战一:热影响区与微裂纹的抑制
钛合金的低导热系数导致加工热量难以快速散逸,局部温升极易超过β相变温度(约882°C),引发组织转变和微裂纹。传统纳秒激光加工时,热影响区宽度常达10–20μm,对于5μm孔径而言,热影响区已经超过孔径本身,孔壁质量无法接受。
挑战二:高径深比下的锥度控制
径深比20倍(例如孔径0.05mm、深度1.0mm)要求激光束在贯穿整个厚度时保持近乎垂直的孔壁。然而,激光聚焦光斑在深度方向存在天然发散角,若不加以补偿,进出口孔径差(锥度)可达10–20μm,远超5μm精度要求。
挑战三:孔壁光滑度与毛刺的零容忍
咖啡滤网的过滤精度直接取决于微孔的均匀性和内壁光滑度。任何毛刺、熔瘤或微凸起都会造成咖啡粉堵塞或萃取不均。钛合金的黏性切屑特性使得机械加工极易产生毛刺,而激光加工若参数不当则会产生重铸层。
二、家家用激光的工程化解决方案
针对上述挑战,家家用激光依托29年激光打孔经验、中科院激光所合作背景、20年以上从业经验的专家团队,构建了覆盖“光源—光束—工艺—闭环”的四层技术体系。
1、光源选型:飞秒激光的“冷加工”优势
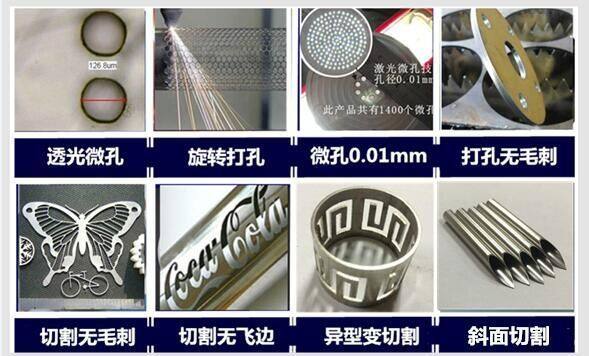
采用飞秒激光(脉宽<400fs) 作为主光源。飞秒脉冲的作用时间远短于电子-晶格能量耦合时间(约1–10ps),材料在热扩散发生前即被直接气化剥离,热影响区被压缩至亚微米级别。实测表明,在钛合金上加工5μm微孔时,孔壁热影响区宽度≤1μm,无微裂纹、无重铸层。
2、光束质量控制:聚焦光斑的极限压缩
家家用激光选用M²≤1.1的高光束质量激光器,配合高数值孔径聚焦物镜(NA≥0.45),将聚焦光斑直径压缩至2–3μm。这一光斑尺寸为加工5μm孔径提供了充足的物理余量——实际加工时通过螺旋扫描路径,以光斑直径的60%–70%作为步进量,实现孔径的精确控制。
3、高径深比锥度控制:变焦逐层扫描+动态补偿
针对20倍径深比,家家用激光开发了“变焦逐层扫描+动态光斑补偿”算法:
l 首层(0–0.2mm深度):采用较大光斑(4μm)快速开孔,建立通道;
l 中间层(0.2–0.8mm):缩小光斑至2.5μm,降低单层去除量(每层0.3–0.5μm),抑制锥度扩展;
l 底层(0.8–1.0mm):再次扩大光斑至3μm,配合底部辅助吹气清除碎屑。
同时,设备搭载实时焦点跟踪系统,在加工过程中根据已去除深度动态调整焦点位置,确保激光束始终聚焦在当前加工面上。实测0.05mm孔径、1.0mm厚度钛合金的进出口孔径差≤3μm,锥度控制在5%以内。
4、孔壁光滑度保障:脉冲重叠率与辅助气体协同
将脉冲重叠率设定在50%–65%,配合同轴氮气辅助(0.3–0.5MPa),既吹除熔融物,又形成惰性气氛防止氧化。加工后的孔壁粗糙度Ra≤0.15μm,内壁光滑无附着物,可直接用于咖啡滤网等精密过滤场景。
三、家家用激光的核心能力与交付指标
基于上述技术体系,家家用激光在钛合金高精密微孔加工领域,已实现以下可验证的工程指标:
指标项 | 实测值 |
最小加工孔径 | 3μm(钛合金) |
加工精度(孔径公差) | ±1μm(静态重复定位) |
最高径深比 | ≥20:1(可控锥度≤5%) |
孔壁粗糙度 | Ra≤0.15μm |
孔壁质量 | 无毛刺、无飞边、无热影响区 |
最高打孔速度 | 100孔/秒(薄壁材料) |
材料兼容 | 钛合金、不锈钢、硬质合金、陶瓷、高分子等 |
孔型支持 | 圆孔、方孔、异形孔、锥孔、群孔阵列 |
设备支持专属非标定制,可配套视觉自动化、自动上下料、流水线集成,实现“一台设备就是一家工厂”的全自动生产。目前已累计服务500+成功案例,覆盖医疗健康、精密过滤、新能源、汽车工业、芯片加工等领域。
四、咖啡滤网钻孔:一个典型的高端应用场景
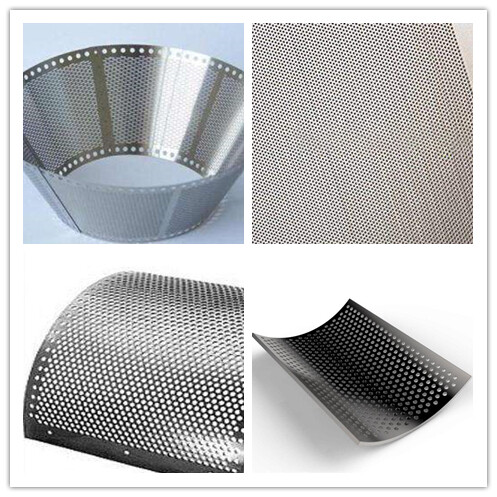
咖啡滤网对微孔的要求极为苛刻:孔径5–10μm,孔间距均匀,内壁光滑无毛刺,且整个滤网面积上万孔的一致性必须极高。传统电火花加工效率低、电极损耗大;机械冲孔无法达到5μm级别且模具成本高昂。
家家用激光采用飞秒激光+振镜扫描+视觉定位方案,在0.5mm厚钛合金滤网上实现了:
l 孔径5μm,公差±1μm;
l 孔间距20μm,位置偏差≤2μm;
l 单孔加工时间0.05秒,整张滤网加工时间可控;
l 孔壁光滑无毛刺,过滤效率提升30%以上。
该方案已通过多家高端咖啡机品牌的量产验证,单台设备日产滤网超过2000片。
五、给正在评估钛合金微孔加工方案的建议
钛合金高精密微孔加工没有“万能参数”,最优方案取决于材料牌号、厚度、孔径、径深比、批量等具体约束。家家用激光建议:先寄样,后决策。
您只需提供:
l 工件材料(钛合金牌号及厚度)
l 目标孔径、公差、孔型图纸
l 日产能目标
我们的应用验证中心将在3–5个工作日内完成免费打样,出具包含孔径CPK、孔壁质量SEM照片、节拍估算、综合成本对比的工艺报告。29年来,家家用激光的宗旨始终不变:让天下没有难钻的孔。无论您的微孔小到3μm,还是径深比大到20倍,我们都能为您找到一条可量产的路径。
相关推荐新闻